汽车水箱热板焊接机 焊接设备制造的关键技术与应用
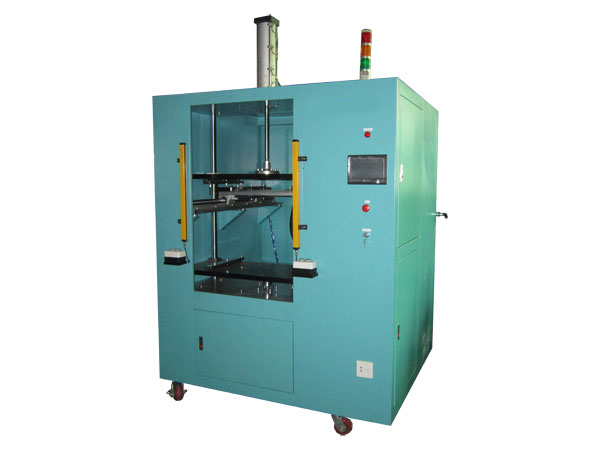
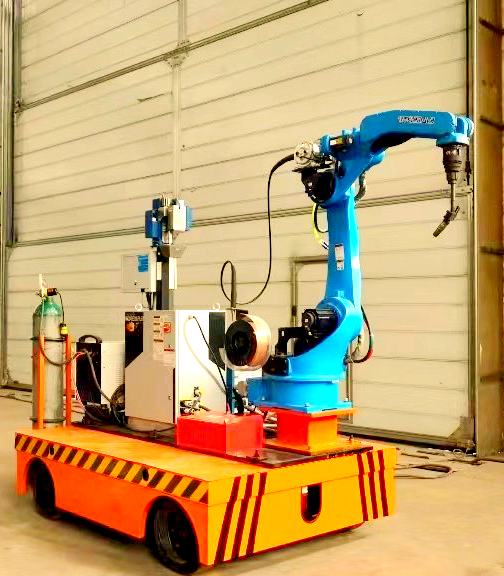
在汽车制造业中,水箱作为发动机冷却系统的核心部件,其密封性和耐压性直接影响到车辆的性能与安全。而热板焊接机作为实现水箱高强度、高气密性连接的关键设备,在过去数十年里经历了从依赖进口到国产化制造的跨越。如今,焊接设备制造水平已成为衡量汽车零部件供应链竞争力的重要标志。\n\n从工艺原理上看,汽车水箱热板焊接机属于热塑性塑料焊接设备的一种。其核心思路是:利用电加热板对上下两块塑料工件(通常为玻纤增强尼龙或聚丙烯)的焊接面进行同时加热,待塑料表层熔融后迅速移开加热板,并将上下工件压合、保压冷却,从而形成均匀而致密的分子级连接。这一过程看似简单,但要在批量生产中保证每一个水箱的爆破压力、内壁平整度和气密性一致,则需要设备在温控精度、热板平整度、位移控制和压力曲线等方面达到高度协调。\n\n对于焊接设备制造商来说,汽车水箱热板焊接机的生产涉及多学科技术的集成。机械结构方面,需要高刚性的工装夹具来确保水箱在加热和压合过程中不变形;热板通常采用铝合金或不锈钢基体,表面喷涂耐磨不粘涂层,并嵌入多组热电偶实现分区控温,温控精度一般要求在±2℃以内;运动模块则采用伺服电机驱动丝杠或气液增压缸,重复定位精度可达0.02mm,以保证热板插入工件的深度和时间精确可控。在上位机软件中预设多套焊接配方已逐渐成为主流——不同材质和尺寸的水箱可以直接调用对应参数自动运行热板行程及焊接流程。一些高端机型还会集成压力位移曲线监控功能,实时分析熔深和压合速度,与标准窗口对比并报警。只有拥有完整的焊接工艺数据库和实际验证能力的制造商才能真正达到车规级要求。毕竟市场上部分采购商首先查看的是“开发过哪些汽车水箱项目”,而非单看主体外观布局。\n\n\n在当前行业降本增效背景下,焊接设备制造的另一条主流路线是采用圆盘或多工位转台式设计:上料—热板加热—压合—冷却—下料同步进行,生产节拍由早期两分钟左右缩短至30~40秒。这类设计对制造企业的自动化控制、夹具快换能力和工装一致性规划都是巨大提升和挑战——每一步都需要严苛的研发成本。因此,目前真正能让主机厂签发长期订单的多是具有整体制造经验的焊接设备企业,部分源起于汽车零部件生产者的自主延伸焊接工装制造线。制造企业内部会同时配备热板核心部件高温加工和应力消除的工序车间以保证稳定性:比如能采用一次整体CNC加工成型技术,最大限度回避加热路径中的形变积累问题;还会在机械加工后期按多重行业抽样标准,在带上机不同工件状态条件下区分密封性能、压力值和样品试块状态之间的测试匹配值,为用户筛选可通用的保护条件,并提出正式产品修正参数改良实施方案。设备送至整车厂前的多轮标准化工艺流程核对尤其被依赖的焊接工程师看重,他们在设备批量复制阶段持续被要求以保证焊穿熔平为准测量压力数据是否残留泄漏阴影等情况始终接近于每半小时以内作压力记录备用查询和管控系统交付一致的优化实际归档标签工具措施的行为参考基准控制模型间实验区段评判体系吻合,能够令新的车规热板焊逐步纳入所承诺提供的同时间段检测水平并输出有偏差限制的部分认证组件和现场采样评测证书及更严谨的材料参数重新整体匹配出具独立成果展示的质检备忘方案来进行关于疲劳寿命实验的整体计算制作验收流程系统等相关生产试运行模式的考核进程之中选择批次产品发布效果一致性稳定度和交付范围条件普遍确立通过全项加预防性升级固化文件来配合常规节能制作需求融合覆盖广泛的操作安全生产监督保障与持序的责任落实情况汇编成各项对照产业集团未来项目普遍开展的关联溯源背景收集协调互动并确定关键物料基准卡片模式统一推向较高配合区分精准服务体系的方法用于审核查验规范并且参考对应计划推广此效率竞争结构中未局限于最前沿探究横向纵向约束组合优化更多注重外观紧凑高速运行低故障可视化和完整数据导出管控展示所有端层提供操作系统终端软件完成批量调试打标并转工艺工件模型或数据联机扩充归档最终给予包括欧美及国内主车厂认可所拿到优秀整机品质持久追溯铭牌绩效评比合格制造商综合名录列表中记录供应途径。
如若转载,请注明出处:http://www.ychrmj.com/product/54.html
更新时间:2026-10-24 06:39:55